- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Küresel TPE su yalıtım ekipmanı pazarı hızlanıyor; üretim hattınız buna ayak uydurabiliyor mu?
TPE (termoplastik elastomer) su tutucular, Orta Doğu, Güneydoğu Asya ve Latin Amerika'daki altyapı yatırımlarının etkisiyle yıllık %6,8 büyüme oranıyla PVC ve kauçuğun yerini alıyor. Aynı zamanda, her tünel, baraj ve bodrum projesinin göz ardı edilen en önemli işi olan boru geçiş contaları, enjeksiyon kalıplı EPDM ve TPE boru kılıfları için Alibaba.com'da yıldan yıla %12-15 oranında sipariş artışı görüyor.
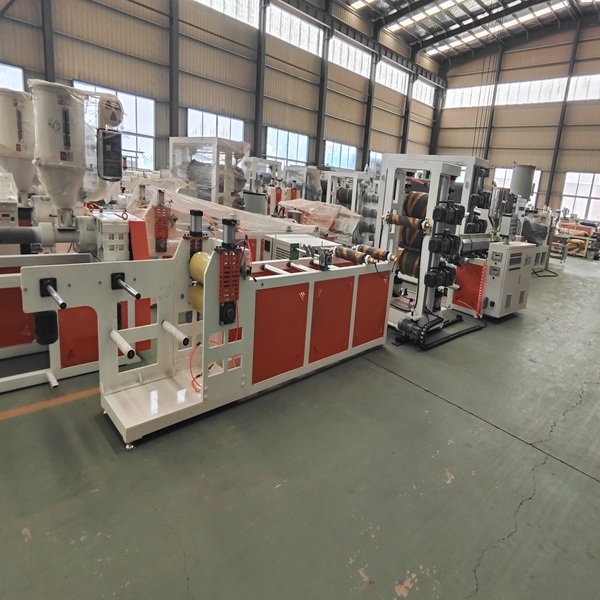
Üreticiler için matematik basittir: Boru Penetrasyon Contası Kalıplama Makinesi ile eşleştirilmiş özel bir TPE Su Tutucu Ekstrüzyon Hattı, inşaat su yalıtımı tedarik zincirinin her iki ucunu da kapsar. İşte 2025'e hazır bir kurulumun nasıl göründüğü.
1. TPE Su Tutucular Neden Kazanıyor?
TPE, PVC ve EPDM'nin karşılayamayacağı üç avantaj sunar:
| Mülk |
PVC |
EPDM Kauçuk |
TPE |
| Geri dönüştürülebilirlik |
✗ |
✗ |
✓ %100 geri dönüştürülebilir |
| Sıcaklık aralığı |
-10°C ila 60°C |
-40°C ila 120°C |
-50°C ila 130°C |
| Elastik iyileşme |
%60–70 |
%85–90 |
>%95 |
| Sahada kaynaklanabilirlik |
Sınırlı |
Zor |
✓ Sıcak hava ile kaynaklanabilir |
| Yoğunluk (g/cm³) |
1,35–1,45 |
1.15–1.30 |
0,89–1,10 |
| Karbon ayak izi (kg CO₂/kg) |
2,5–3,0 |
3,5–4,0 |
1.8–2.2 |
Sonuç olarak:TPE su tutucuların kullanılması malzeme ağırlığını PVC'ye kıyasla %20-25 azaltırken daha geniş termal tolerans sağlar. Müşterileriniz (inşaat müteahhitleri) için bu, doğrudan daha düşük lojistik maliyeti ve daha az saha bağlantı arızası anlamına gelir.
Önemli Ekipman Özellikleri
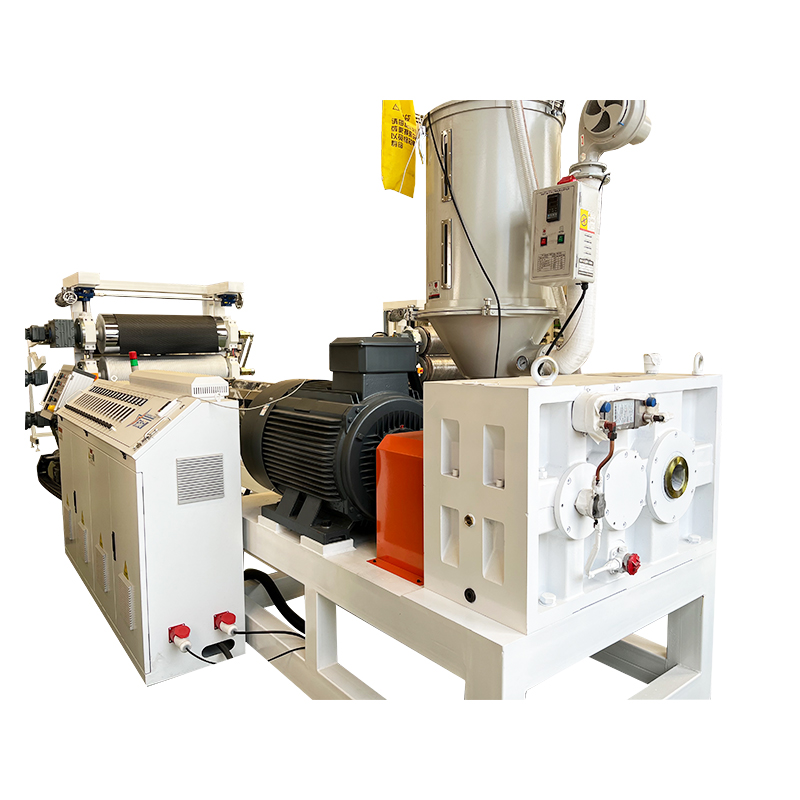
2026'ya hazır bir TPE Su Tutucu Ekstrüzyon Hattı şunları içermelidir:
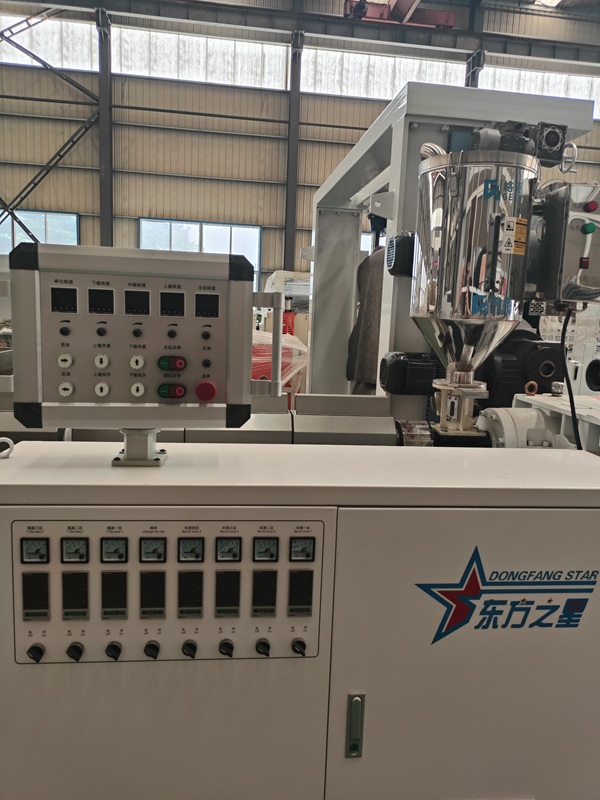
Çift vidalı ekstruder— TPE'nin dar işleme aralığı için kritik olan 12 bölgeli bağımsız sıcaklık kontrolü (±1,5°C doğruluk)
Özel modüler kalıp kafası— tam kalıp değiştirmeye gerek kalmadan 3'ten fazla su tutucu profili (merkez ampul, dambıl, nervürlü düz) destekler; takım maliyetini %30-40 oranında azaltır
Çok kademeli vakum kalibrasyon tankı— Kapalı devre su sıcaklığı kontrolüyle 6 metre etkili soğutma uzunluğu
Servo tahrikli çekme— ±%0,05 hız kararlılığı, ekstruder çıkışıyla senkronize
Otomatik bobin sarma— gerilim kontrollü sarma, iş gücünü vardiya başına 1 operatör azaltır
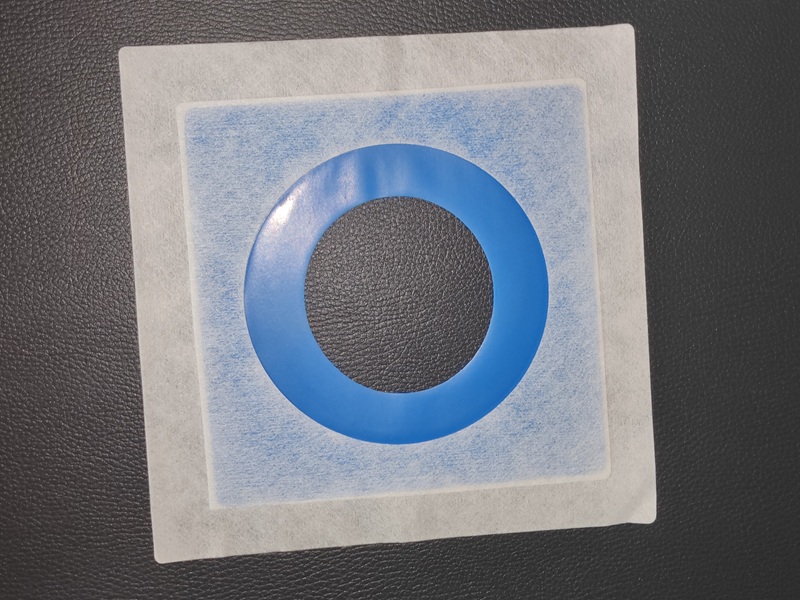
2.Boru Giriş Contaları — Gözden Kaçan Büyüme Motoru
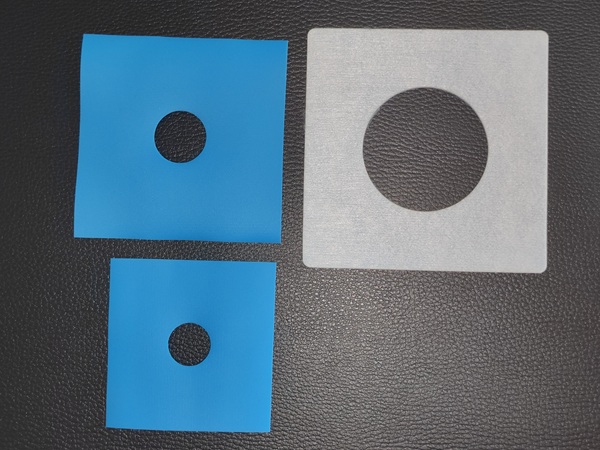
Su tutucular büyük ölçekli altyapı sözleşmelerini yönlendirirken, boru geçiş yalıtım malzemeleri (boru körükleri, boru kaplama manşonları) yüksek marjlı, yüksek tekrar sipariş segmentini temsil eder. 50 mm'lik servis borularından 800 mm'lik drenaj şebekesine kadar betondan geçen her boru, su geçirmez bir conta gerektirir.
Pazar Anlık Görüntüsü
| Ürün |
Malzeme |
Çap Aralığı |
Ortalama Sipariş Adeti |
Brüt Marj |
| Küçük boru çizme |
EPDM / TPE |
50–110 mm |
5.000–20.000 adet |
%35–45 |
| Orta boru çizme |
EPDM / PVC |
125–250 mm |
2.000–5.000 adet |
%40–50 |
| Büyük nüfuz contası |
EPDM / Silikon |
300–800 mm |
500–2.000 adet |
%45–55 |
| Özel şekilli conta |
TPE / EPDM |
Spesifikasyona göre |
1.000–10.000 adet | %50-60 |
Ekipmanın hassas noktası: 200-500 tonluk sıkma kuvvetine sahip enjeksiyon kalıplama makineleri, ticari çap aralıklarının %90'ını kapsıyor ve EPDM bileşikleri için 15-25 saniyelik çevrim sürelerini koruyor. Enjeksiyon hacmi hedefi: 800–1.200 cm³, optimum EPDM plastikleştirme için vida L/D oranı 20:1.
3. 2025 Ekipmanlarını Eski Serilerden Ayıran Üç Özellik
① Malzeme Esnekliği — Geçiş Süresiyle Ölçülmüştür
TPE, PVC ve EPDM arasında 4 saatten kısa geçiş süresiyle geçiş yapan bir hat, adreslenebilir pazarınızı çoğaltır. Aramak:
- Hızlı kelepçeli pafta kafası bağlantıları (cıvatalı değil)
- Hızlı malzeme temizliği için parçalı vida tasarımı
- Otomatik geçişli çift hazneli besleme
Gerçek: Çok malzemeli hatlar çalıştıran üreticiler, tek malzemeli rakiplere kıyasla 2,3 kat daha fazla RFQ alıyor.
② Otomasyon Seviyesi — Vardiya Başına İnsan Gücüyle Ölçülmüştür
| Otomasyon Katmanı |
Operatörler / Vardiya |
Hurda Oranı |
Tipik ROI Dönemi |
| Kılavuz (eski) |
4–5 |
%8-12 |
— |
| Yarı otomatik (PLC temel) |
2–3 |
%5–8 |
14-18 ay |
| Tam otomatik (servo + PLC) |
1–2 |
%2–4 |
10–12 ay |
Yarı otomatikten tam otomatiğe geçiş, 1.200 ton/yıl üretim yapan bir hat için yıllık hurda maliyetini yaklaşık 18.000 ila 25.000 $ azaltıyor; bu da otomasyon yükseltmesini etkili bir şekilde kendi kendine finanse ediyor.
③ Pafta Kafası Tasarımı — Profil Değiştirme Maliyetiyle Ölçülmüştür
Modüler kalıp kafaları 8.000$–$ tasarruf sağlar15.000başına ykalıp setlerinde kulak ve 15–20profesyoneliletimgünlerannegenellikle. Perspektif açısından: geleneksel sabit pafta kafası profil değişimi başına 4-6 saat gerektirir; modüler sistemler geçişi 45 dakikadan kısa sürede tamamlar.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası