- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
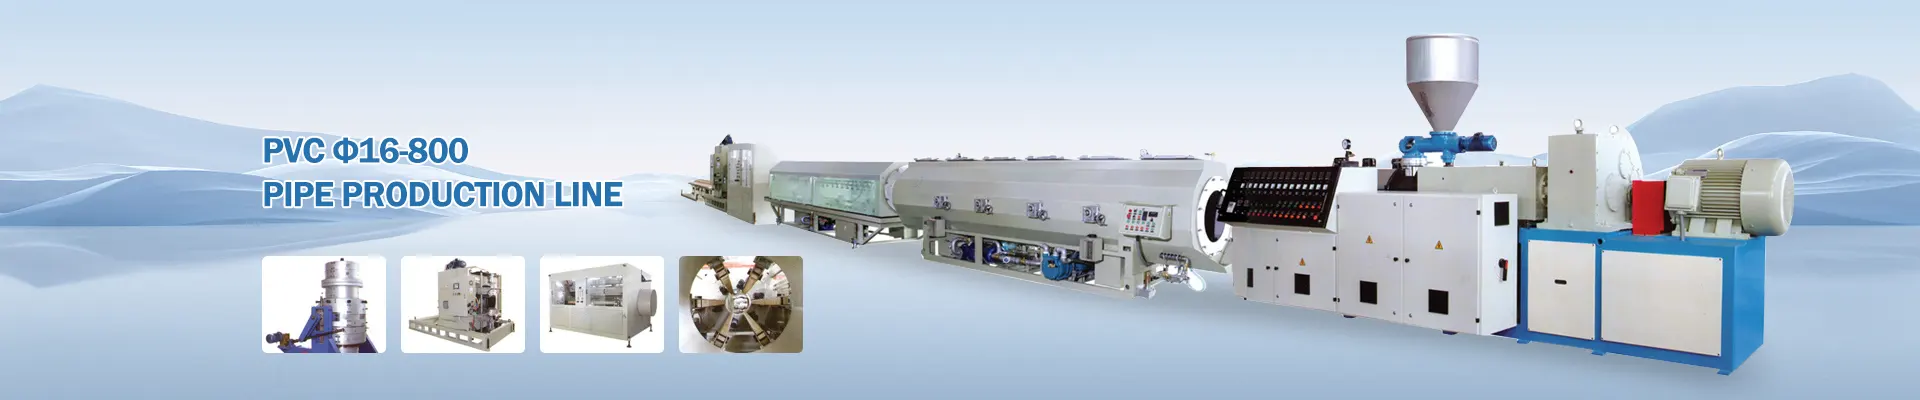
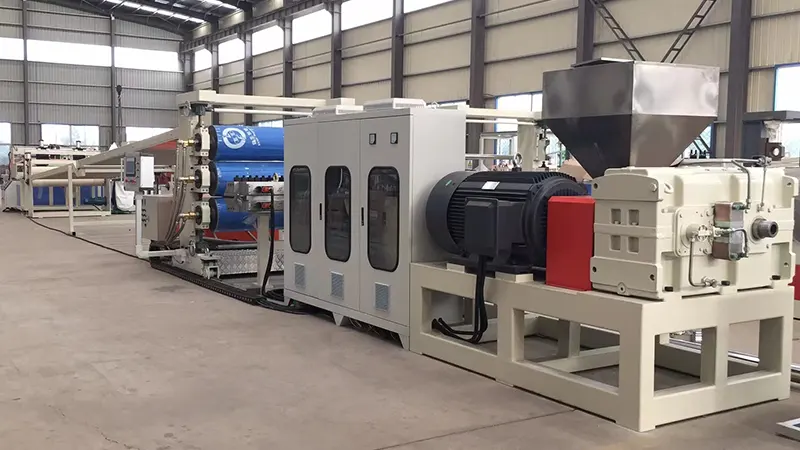
PS Sac Ekstrüzyon Hattı: Yaygın Üretim Sorunları ve Stabil Sac Kalitesi için Pratik Çözümler
Polistiren (PS) levha ekstrüzyon hatlarıplastik işleme endüstrisinde yaygın olarak kullanılmaktadır ancak fiili üretimde, hammadde hazırlamadan sarıma kadar her aşamada kalite ve verimliliği etkileyen sorunlar ortaya çıkabilir. Bu makale, yaygın hataları, bunların temel nedenlerini ve ön saflarda çalışma deneyimine dayalı pratik karşı önlemleri inceleyerek üretim ekiplerinin sorunları hızlı bir şekilde teşhis etmesine ve süreçleri etkili bir şekilde optimize etmesine yardımcı olur.
1. Hammadde Hazırlama: Pratik Hususlar
Sorun 1: Sayfa yüzeyinde gümüş çizgiler veya kabarcıklar
Bu aşırı nemin klasik bir işaretidir. PS hafif higroskopiktir; küçük miktarlarda nem bile erime sıcaklıklarında buharlaşarak yüzeyde gümüş lekelere veya bitmiş tabakada iç kabarcıklara neden olur.
Çözümler:
-
Kurutma sisteminin düzgün çalıştığından emin olun. Önerilen kurutma koşulları: 2–3 saat boyunca 75–80°C.
-
Kapatma sonrasında yeniden başlatırken, nemle kirlenmiş malzemenin kalıba girmesini önlemek için eriyiğin ilk kısmını temizleyin.
-
Nemli mevsimlerde kuruma süresini uzatın ve nem içeriğini düzenli olarak izleyin. Hedef nem seviyesi %0,05'in altında olmalıdır.
Sorun 2: Aşırı yeniden öğütme kullanımından kaynaklanan mekanik özelliklerin bozulması
Kenar düzeltme ve hurdanın kullanılması etkili bir maliyet tasarrufu önlemidir, ancak yeniden taşlama her işlem döngüsünde termal bozulmaya uğrayarak zincirin kesilmesine yol açar. Bu, darbe dayanımı azaltılmış kırılgan tabakalarla sonuçlanır.
Çözümler:
-
Yeniden öğütme içeriğini ürün gereksinimlerine göre ayarlayarak %15 ile %25 arasında tutun. Yüksek netliğe sahip şeffaf tabakalar için oranı daha da azaltın veya yeniden taşlamayı tamamen önleyin.
-
Kirlenmeyi önlemek için kullanmadan önce iyice kurulayın ve tozdan arındırın.
-
Yeniden taşlamanın neden olduğu tokluk kaybını telafi etmek için darbe arttırıcılar eklemeyi düşünün.
2. Ekstrüzyon Bölümü: Ortak Sorunlar ve Düzenlemeler
Sorun 3: Eşit olmayan sac kalınlığına yol açan çıktı dalgalanması
Bu, ekstrüzyon sisteminde sık karşılaşılan bir sorundur ve genellikle kararsız vida hızı, tutarsız besleme veya dalgalanan namlu sıcaklıklarıyla ilişkilidir.
Sorun giderme adımları:
-
Besleme hunisinde "köprülenme" olup olmadığını kontrol edin (malzeme asılı ve aşağı akmıyor). Gerekirse bir köprü kesici takın veya zorunlu beslemeye geçin.
-
Ekstruder tamburu boyunca sıcaklık ayarlarını doğrulayın. Besleme bölgesindeki aşırı ısınma erken erimeye ve düzensiz beslemeye neden olabilir.
-
Ekstruder ile kalıp arasına bir eriyik pompası takın. Vida darbeli basınç dalgalanmalarını etkili bir şekilde izole ederek sabit kalıp giriş basıncı sağlar; bu, kalınlık hassasiyeti için en etkili yatırımlardan biridir.
Sorun 4: Aşırı sıcaklıktan dolayı eriyik bozulması ve sararma
PS'nin nispeten dar bir işleme penceresi vardır. 240°C'nin üzerinde, sararmış eriyik ve azalmış şeffaflık olarak kendini gösteren termal bozulma önemli hale gelir.
Çözümler:
-
Namlu sıcaklıklarını, maksimum sıcaklık 220–230°C'de tutulacak şekilde, besleme bölgesinden ölçüm bölgesine kadar kademeli bir eğimle ayarlayın.
-
Vida hızını kontrol edin; yüksek RPM'den kaynaklanan aşırı kesme, istenmeyen sürtünme ısısı üretir.
-
15 dakikayı aşan duraklamalarda, malzemenin oturmasını ve bozulmasını önlemek için ya varil sıcaklıklarını düşürün ya da eriyiği temizleyin.
3. Kalıp ve Kalender Kontrolü: Önemli Noktalar
Sorun 5: Önemli enine kalınlık değişimi
Bu genellikle uygun olmayan kalıp dudak aralığı ayarından veya kalıp genişliği boyunca eşit olmayan erime sıcaklığı dağılımından kaynaklanır.
Çözümler:
-
Hedef kalınlığa göre kalıp dudak boşluklarını ayarlayın. Yaygın bir dengeleme ilkesi, kenar büzülmesini dengelemek için merkezi kenarlardan biraz daha ince ayarlamaktır.
-
Tüm kalıp ısıtma bantlarının eşit şekilde çalıştığını doğrulayın. Eşit olmayan kalıp sıcaklıkları tutarsız eriyik akış hızlarına neden olur.
-
Geniş levhalar için, genişlik boyunca eriyik sıcaklığı homojenliğini artırmak için kalıbın yukarı akışına statik bir karıştırıcı takın.
Sorun 6: Malzemenin kalender rulolarına yapışması veya sac üzerindeki rulo izleri
Bu kusurlar yüzey kalitesini doğrudan etkiler ve şeffaf levha uygulamaları için kabul edilemez.
Sorun giderme talimatları:
-
Kalender silindiri yüzeylerini çizik, çukur veya kalıntı açısından inceleyin. Özel rulo temizleyicilerle rutin cilalama ve temizleme işlemlerini gerçekleştirin.
-
Üç silindirli sıcaklıkları dikkatli bir şekilde kontrol edin: genellikle üst silindir orta silindirden biraz daha sıcak, alt silindir ise en soğuk şekilde çalışır. Kesin ayarlar sayfa kalınlığına ve çizgi hızına bağlıdır.
-
Bir ayırıcı madde veya blokaj önleyici kaplama kullanılıyorsa, uygulamanın eşit şekilde yapıldığından emin olun. Aşırı uygulama bulanıklığa veya yüzey parlaklığının azalmasına neden olabilir.
4. Köpük PS Sayfası: Özel Zorluklar
Sorun 7: Kaba veya tekdüze olmayan hücre yapısı
Köpüklü PS tabakaları için hücre inceliği ve tekdüzelik kritik performans göstergeleridir. Kaba veya düzensiz hücreler mekanik mukavemeti ve ısı yalıtım özelliklerini önemli ölçüde azaltır.
Anahtar kontrol noktaları:
-
Çekirdekleştirici ajanın (talk) dispersiyonu çok önemlidir. Ultra ince talk kullanın (parçacık boyutu 5μm'nin altında) ve bileşim aşamasında iyice karıştırıldığından emin olun.
-
İkincil ekstrüderdeki (soğutma aşaması) sıcaklık kontrolü, köpük kalitesi için en kritik faktördür. Sıcaklık dalgalanmaları ±1°C dahilinde tutulmalıdır.
-
Şişirici madde enjeksiyonunun stabilitesini kontrol edin; Enjeksiyon sistemindeki basınç dalgalanmaları hücre boyutu dağılımını doğrudan etkiler.
Problem 8: Köpüklü levhalarda aşırı büzülme
Aşırı büzülme, özellikle aşağı yöndeki ısıyla şekillendirme işlemleri sırasında fark edilen boyutsal uyumsuzluğa yol açar.
Çözümler:
-
Çekme hızını ve şişirme oranını (BUR) ayarlayın. Uygun çekme oranları, hücre yönelimini teşvik ederek büzülme sonrası azalmayı azaltır.
-
Çekirdekleştirici madde dozajını biraz artırın; daha ince hücre yapıları daha iyi boyutsal stabiliteye katkıda bulunur.
-
Sarma gerginliğini orta düzeyde tutun. Aşırı gerilim, levha rulo üzerinde stres altındayken sürünme büzülmesine neden olabilir.
5. Günlük Bakım ve Üretim Optimizasyonu
Rutin bakım kontrol listesi:
-
Elek paketlerini yalnızca basınç kritik derecede yükseldiğinde değil, karşı basınç artışına göre değiştirin. Tutarlılık için sabit bir değiştirme programı oluşturun.
-
Periyodik olarak vidayı çekin ve namluyu aşınma açısından inceleyin. Aşınmış vidalar plastikleştirme kapasitesini ve çıktı kalitesini önemli ölçüde azaltır.
-
Kalender makaralı rulmanlar ve tahrik zincirleri genellikle gözden kaçan aşınma noktalarıdır. Düzenli olarak yağlayın ve rulo paralelliğini kontrol edin.
Enerji verimliliği ipuçları:
-
Plastikleştirme kalitesinin izin verdiği yerlerde daha düşük namlu sıcaklığı ayar noktaları. Her 5°C'lik azalma, enerji tüketiminde yaklaşık %3-5 oranında tasarruf sağlayabilir.
-
Çevreye ısı kaybını en aza indirmek için ekstruder varillerini yalıtın.
-
Soğumuş hurdanın yeniden ısıtılmasını önlemek için mümkün olan her yerde kenar trimini çevrimiçi olarak taşlayın.
Bir cihazın kararlı çalışmasıPS levha ekstrüzyon hattıhassas ekipman durumunun izlenmesine ve sürekli proses optimizasyonuna bağlıdır. Uygulamada kalite sorunlarının çoğu ekipman kusurlarından değil, operasyonel ayrıntılardan ve çevresel değişikliklerden kaynaklanmaktadır. Üretim ekiplerinin, her ayarlamayı ortaya çıkan ürün kalitesiyle ilişkilendirerek ayrıntılı süreç parametresi günlükleri tutmaları teşvik edilir. Zamanla bu, en değerli, tesise özel referans kılavuzu haline gelir; herhangi bir genel kullanım kılavuzundan çok daha kullanışlıdır.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası